
Polissage et terminaison horlogère à Genève
Dans notre atelier de Plan-les-Ouates, à Genève, nous réalisons la bijouterie horlogère et le polissage de l'habillage : pointage et recharge au laser, soudure, reprise de casting et ajustage, puis poli miroir, satinage, sablage, martelage ou finition poli-brossé. Nous travaillons l'acier, le titane et les métaux précieux, sur pièce unique comme en série. Chaque opération se commande seule ou dans le projet complet d'une montre.
La terminaison se place entre l'usinage des composants et le montage de la boîte. Le tableau montre qui fait quoi à chaque étape d'un projet complet.
| Étape | Ce qui est fait | Réalisé par |
|---|---|---|
| Usinage | Composants de la boîte usinés d'après les plans du projet. | Partenaires, Plan-les-Ouates |
| Réception | Pièces vérifiées à leur arrivée dans notre atelier, ouverture du dossier du lot. | Atelier CLD |
| Bijouterie horlogère | Pointage et recharge au laser, soudure au chalumeau et au four à bande, reprise de casting, ajustage. | Atelier CLD |
| Polissage et terminaison | Poli miroir, satinage, sablage, martelage, finition poli-brossé. | Atelier CLD |
| Lavage | Lavage aux ultrasons après polissage. | Atelier CLD |
| Montage boîte | Glace, couronne, fond et bracelet ; chaque composant est vérifié avant la pose. | Atelier CLD |
Bijouterie horlogère
La bijouterie horlogère prépare et répare le métal avant sa finition. Au laser, nous pointons des pièces entre elles et rechargeons de la matière là où elle manque. Nous soudons aussi au chalumeau et au four à bande, reprenons les pièces de casting, ajustons et réparons les éléments d'habillage. Le poste de soudure laser est équipé d'une binoculaire.
La bijouterie et le polissage se font dans le même atelier : une pièce reprise au laser passe au polissage sans en sortir.

Polissage et terminaison
Nous polissons tous les éléments d'habillage, y compris les zones profondes et les géométries complexes. Le tableau ci-dessous définit chaque finition.
| Finition | Définition |
|---|---|
| Poli miroir | Poli parfait, sans taches ni traits. |
| Satinage | Aspect mat et ligné de la surface. |
| Sablage | Aspect mat obtenu en projetant un abrasif à grande vitesse sur la pièce. |
| Martelage | Surface travaillée en la frappant à petits coups de marteau. |
| Finition mixte poli-brossé | Zones polies et zones brossées sur une même pièce. |
Poli miroir, satinage, sablage et martelage : définitions d'après le Dictionnaire de l'horlogerie de la Fédération de l'industrie horlogère suisse FH, successeur du dictionnaire Berner.
Quand nous construisons la boîte d'un projet, les plans prévoient les surépaisseurs que le polissage enlèvera : c'est expliqué sur la page design et construction de l'habillage. Pour écrire une finition sur un plan, lisez notre article Spécifier la finition d'une boîte de montre, du poli miroir au sablage.
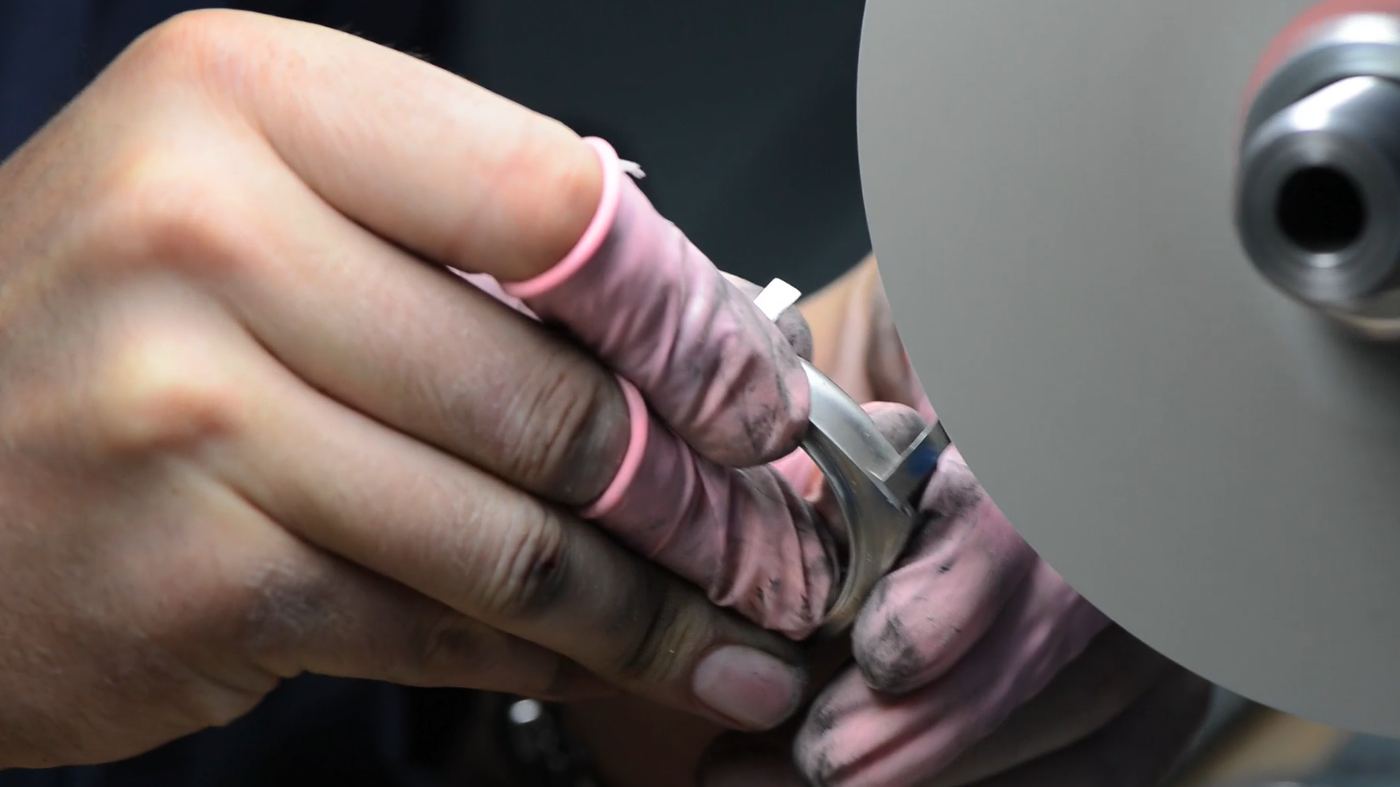
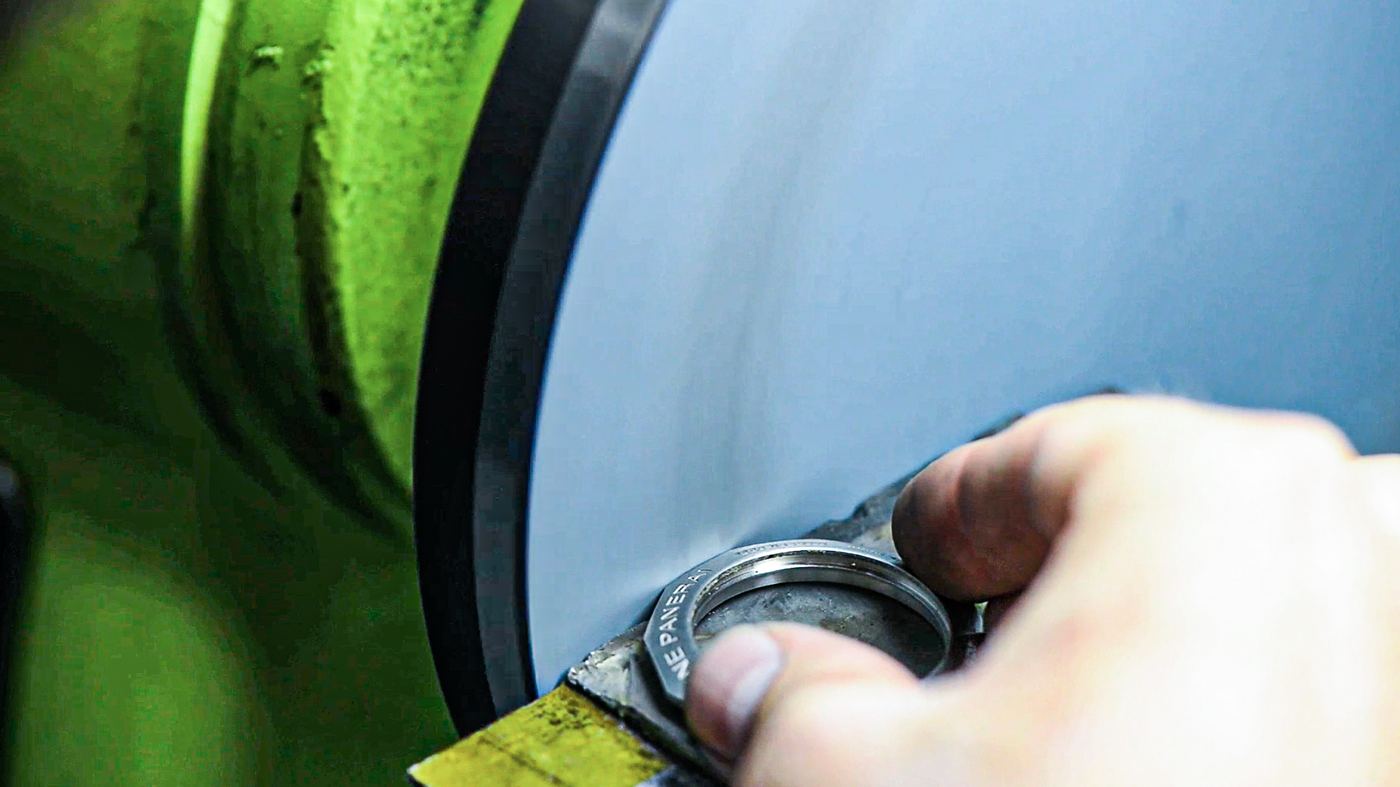
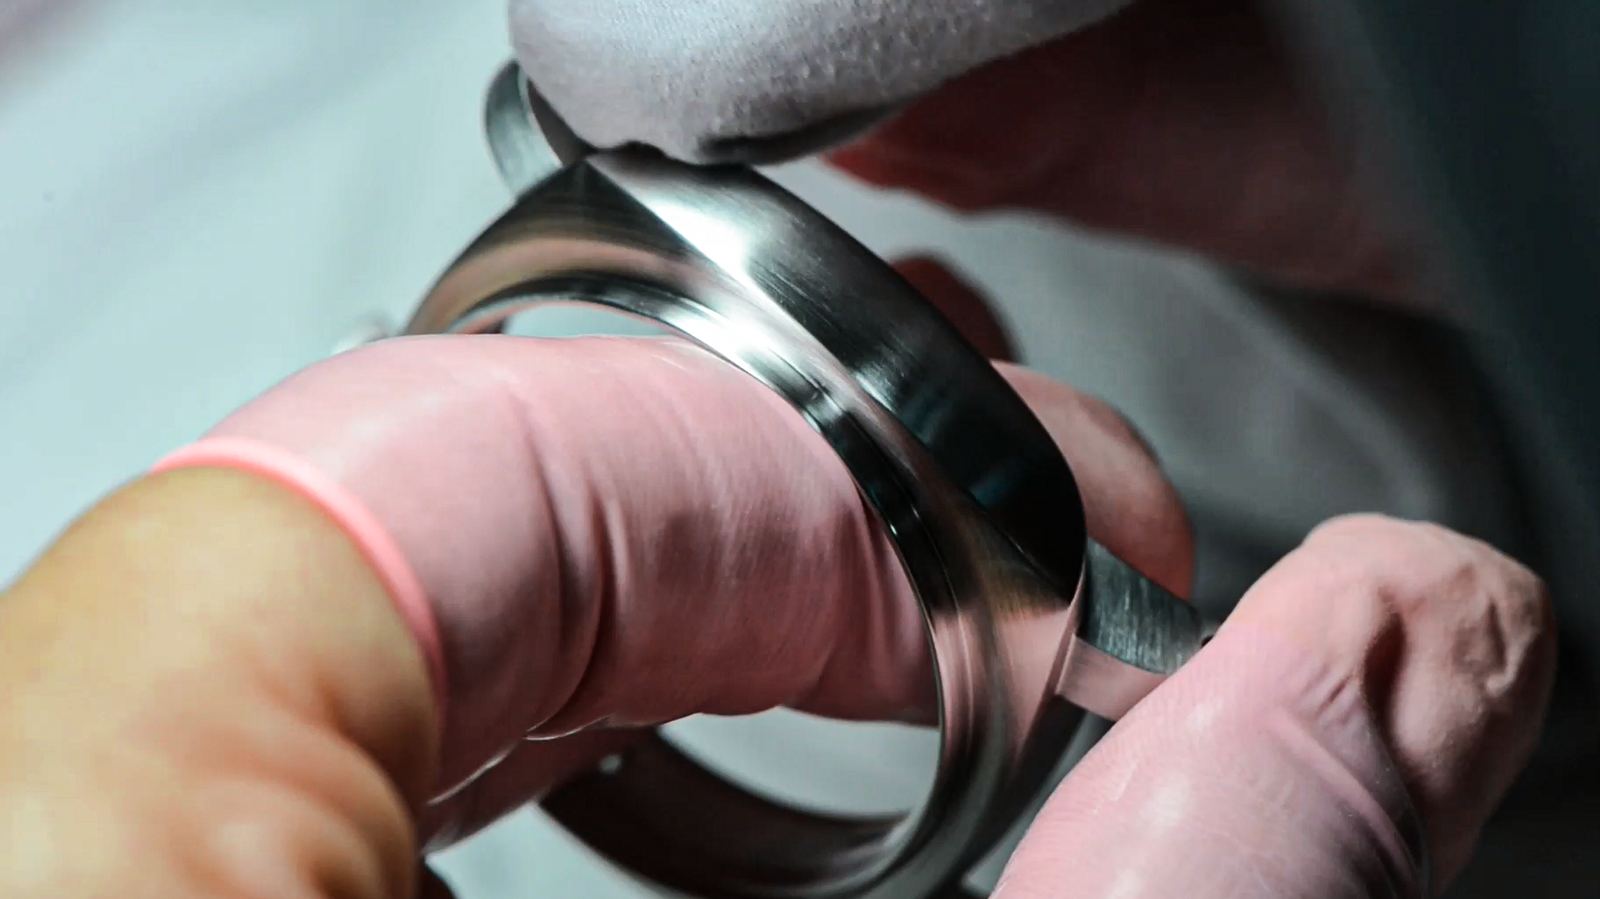
Lavage aux ultrasons
Après le polissage, les pièces passent au lavage aux ultrasons. Dans la cuve, des bulles microscopiques implosent jusque dans les moindres interstices de la pièce et en détachent les impuretés.
Dans un projet complet, la pièce lavée passe ensuite au montage de la boîte.
Matières et lots
Nous travaillons l'acier, le titane et les métaux précieux. Deux articles du journal aident à choisir : Choisir le matériau d'une boîte de montre : 316L, 904L, titane, or, céramique et, pour l'or, Boîte de montre en or 18 carats : titre, poinçon de maître et contrôle officiel.
Reprises de finition en SAV
Sur une montre en SAV, rien n'est engagé avant que le donneur d'ordre ait validé le diagnostic écrit. Les composants d'habillage passent ensuite au nettoyage aux ultrasons avant toute reprise, et la reprise de polissage ou de satinage est faite dans notre atelier.
Si un composant doit être refabriqué, il est usiné par nos partenaires à Plan-les-Ouates, puis fini chez nous. Si nous avons développé la montre, ses plans sont déjà chez nous.
Le donneur d'ordre garde la relation commerciale et la garantie. Le déroulé complet est décrit sur la page SAV horloger en sous-traitance.
Questions fréquentes
Puis-je vous confier seulement la terminaison de pièces usinées ailleurs ?
Oui, sur des pièces usinées par l'atelier de votre choix. Elles sont référencées à leur arrivée, comme tout lot reçu à l'atelier.
Qui usine les pièces dans un projet complet ?
Nos partenaires, à Plan-les-Ouates, qui travaillent sur notre commande : nous répondons de leur travail. Les pièces arrivent ensuite dans notre atelier, où elles sont vérifiées avant de passer en bijouterie ou au polissage.
Comment indiquer la finition voulue ?
Sur le plan ou dans le cahier des charges, zone par zone. Notre article « Spécifier la finition d'une boîte de montre, du poli miroir au sablage » explique comment l'écrire.
Quel est le délai pour un lot ?
Il dépend de l'opération et de la taille du lot. Nous le fixons au devis et le confirmons en début de commande.
Le polissage compte-t-il pour le Swiss made ?
Pour la boîte, oui : l'article 4 de l'ordonnance réglant l'utilisation du nom « Suisse » pour les montres (RS 232.119) cite le polissage, avec l'étampage et l'usinage, parmi les opérations essentielles de fabrication d'une boîte de montre suisse. Notre page Swiss made explique ce que ce texte demande à la boîte et à la montre.
Parlons de
votre projet.
Décrivez la pièce, sa matière et la finition voulue. Accord de confidentialité signé sur demande avant tout échange technique.
Chemin du Pré-Fleuri 15
1228 Plan-les-Ouates
Suisse