Spécifier la finition d'une boîte de montre, du poli miroir au sablage
Une finition se spécifie zone par zone sur le plan de la boîte : le terme exact, l'orientation des traits d'un satinage, la limite avec la zone voisine et, si une valeur est exigée, un symbole d'état de surface selon ISO 21920-1, qui a remplacé ISO 1302 en décembre 2021. Les imperfections comme les pores ou les rayures échappent aux paramètres de rugosité : une pièce de référence validée par la marque fixe l'aspect attendu. Sur une pièce revêtue, chaque reprise de polissage entame la couche, alors que le droit suisse impose à un plaqué or une épaisseur minimale sur toute la partie indispensable à son aspect.
Les finitions de l'atelier et leur nom exact
Dans notre atelier de Plan-les-Ouates, nous pratiquons le poli miroir, le satinage, le sablage, le martelage et la finition mixte poli-brossé, sur tous les éléments d'habillage, y compris les zones profondes et les géométries complexes. Le Dictionnaire de l'horlogerie de la Fédération de l'industrie horlogère suisse (FH) définit les termes correspondants1. Reprendre ce vocabulaire sur le plan évite qu'un même aspect circule sous plusieurs noms : pour le poli miroir, le dictionnaire cite comme équivalents le poli spéculaire, le poli-glace, le poli noir et le poli bloqué1.
| Finition | Ce qu'en dit le Dictionnaire de l'horlogerie | À préciser sur le plan |
|---|---|---|
| Poli miroir | Poli parfait, sans taches ni traits. | Surfaces concernées ; aspect validé sur une pièce de référence. |
| Satinage | Aspect mat et ligné, obtenu notamment à la toile d'émeri, à la brosse ou au cabron. Le satinage peut être droit, circulaire ou soleil. | Type de satinage et orientation des traits par rapport à la pièce ; limite avec les zones polies. |
| Sablage | Projection d'abrasifs à grande vitesse (sable, corindon, verre, grenaille d'acier). Sur une pièce métallique, il élimine les bavures et les arêtes vives ; il sert aussi de décor pour obtenir un aspect mat. | Surfaces sablées ; arêtes voisines qui doivent rester vives ; abrasif, si la marque en impose un. |
| Martelage | Action de frapper à petits coups avec un marteau. Le martelage augmente la dureté des métaux. | Zone martelée ; motif validé sur une pièce de référence. |
| Finition mixte poli-brossé | Une surface brossée est formée de fines raies. | Limite exacte entre zones polies et zones brossées, sur une arête ou à une cote donnée. |
Définitions résumées des entrées « poli, polie », « satinage », « sablage », « martelage » et « brossé, brossée » du Dictionnaire de l'horlogerie1. La colonne de droite donne nos recommandations.
Le dictionnaire décrit aussi le microbillage, un traitement de surface voisin du sablage : de petites billes, de verre par exemple, sont projetées par jet d'air sur une surface métallique pour la décaper, la mater ou la satiner1. Si c'est l'aspect voulu, le plan emploie ce terme plutôt que « sablage ».
Le polissage enlève de la matière. Sur les surfaces qui seront polies ou satinées, le plan laisse donc une surépaisseur, pour que la pièce atteigne sa cote une fois finie. Quand nous construisons la boîte d'un projet, nos plans la prévoient : c'est décrit sur la page design et construction de l'habillage.
Pour qu'une boîte soit considérée comme suisse, l'ordonnance réglant l'utilisation du nom « Suisse » pour les montres demande notamment qu'au moins une opération essentielle de fabrication, l'étampage, l'usinage ou le polissage, soit faite en Suisse (art. 4)2 ; les autres conditions sont résumées sur notre page Swiss made, mention Genève et Poinçon de Genève.
Ordre des opérations et limites entre finitions
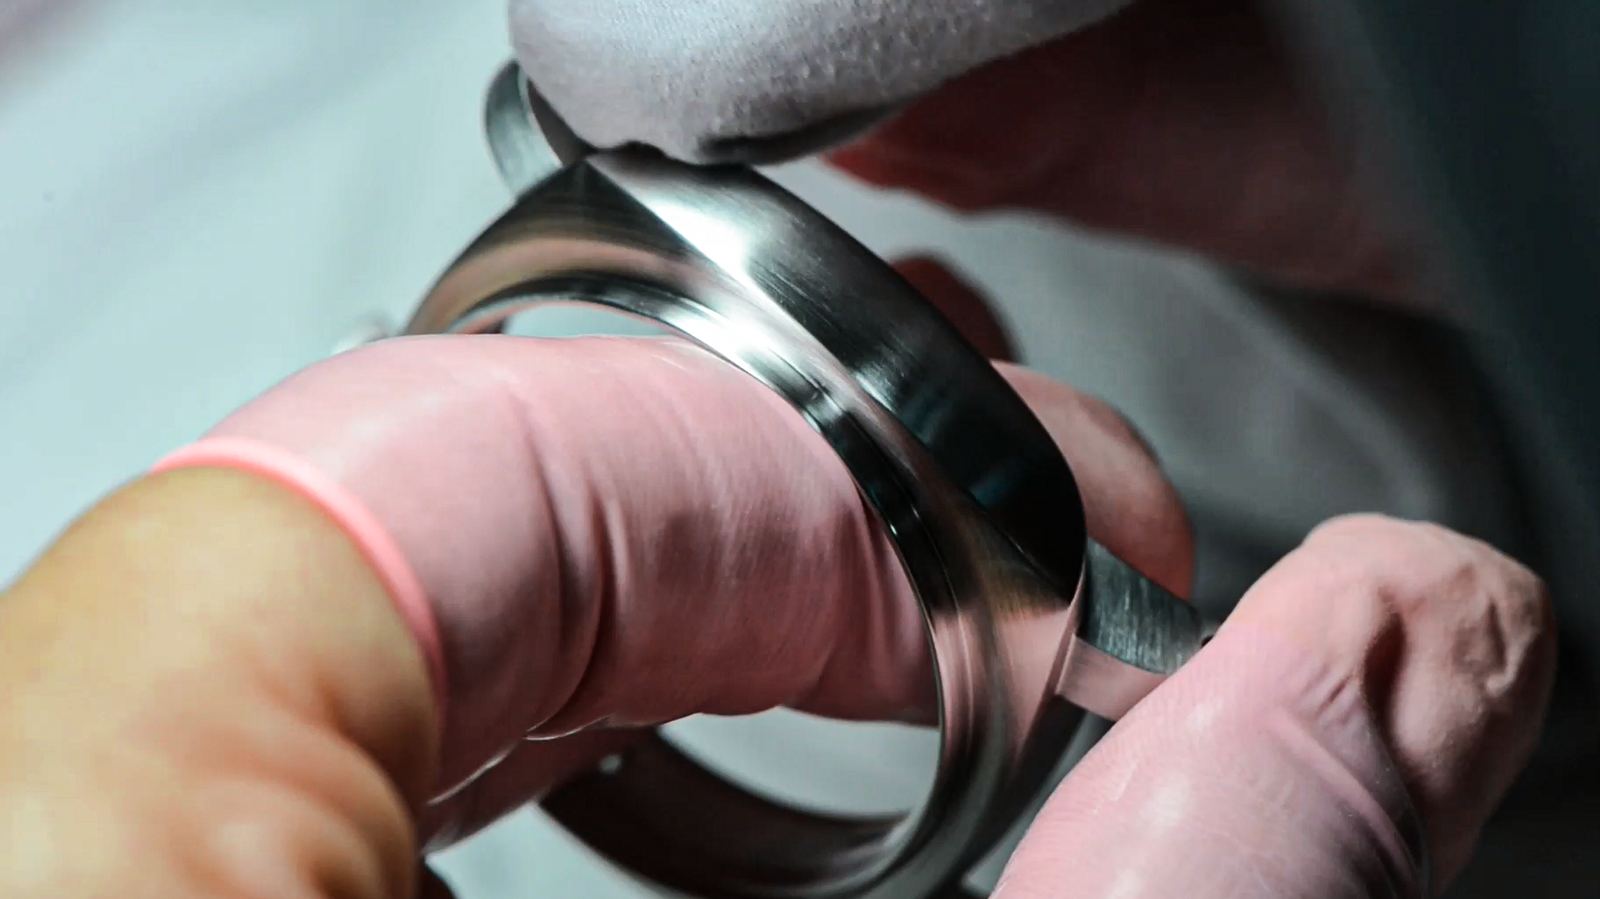
Dans un projet complet, la finition se place entre l'usinage des composants et le montage de la boîte. L'usinage est réalisé par nos partenaires, à Plan-les-Ouates, et les pièces sont vérifiées à leur arrivée dans notre atelier. Une pièce qui demande une soudure, une recharge ou un ajustage passe d'abord par la bijouterie horlogère (pointage et recharge au laser, soudure, reprise de casting, ajustage). Viennent ensuite le polissage et le lavage aux ultrasons, puis le montage de la boîte, où chaque composant est vérifié avant la pose.
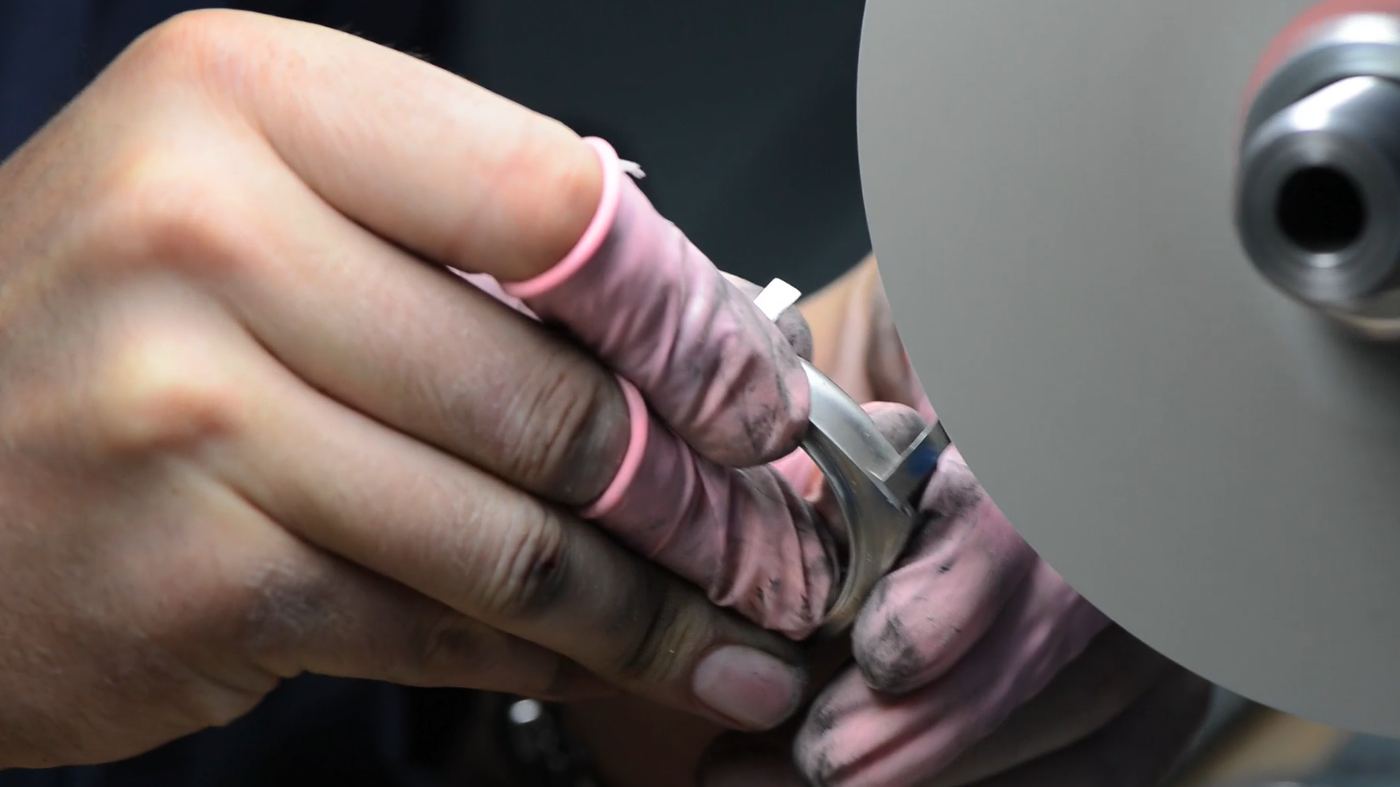
Les définitions de la FH expliquent cet ordre. Satiner, c'est notamment enlever les traces d'usinage avec une pierre abrasive fine, une meule ou un cabron ; le polissage est la dernière opération mécanique faite sur un composant de la boîte pour le rendre brillant1. Une soudure ou une recharge est donc terminée avant que la surface soit finie. Chez nous, les bijoutiers travaillent en coordination avec les polisseurs.
Sur une pièce qui associe plusieurs finitions, la limite entre deux zones figure sur le plan. Le sablage élimine les arêtes vives d'une pièce métallique1 : une arête qui doit rester vive à côté d'une zone sablée doit donc être désignée. La limite se place sur une arête, ou à une cote donnée sur une surface continue.
Le plan sépare aussi les surfaces d'aspect des surfaces qui portent un joint ou une glace. Notre article sur l'étanchéité d'une montre explique pourquoi une finition ne touche une portée d'étanchéité que si le plan l'a prévu.
Écrire une finition sur un plan : état de surface et pièce de référence
Le symbole d'état de surface selon ISO 21920-1
La norme ISO qui règle l'indication des états de surface sur un plan est ISO 21920-1, publiée en décembre 2021 ; elle a remplacé ISO 1302:2002. Les paramètres comme Ra ou Rz sont définis par ISO 21920-2, qui remplace ISO 4287:1997, et les opérateurs de spécification par ISO 21920-3, qui remplace ISO 4288:1996. L'ISO a décidé le 7 octobre 2025 de réviser ces trois parties ; l'édition de 2021 reste la version publiée3.
La norme définit trois symboles graphiques : tout procédé de fabrication admis, enlèvement de matière exigé, enlèvement de matière interdit. L'indication minimale se compose du symbole, du paramètre et de sa valeur limite ; pour Ra, Rz, Rq, Rp, Rv, Rt, Rmax et Pt, tous les autres réglages prennent alors leurs valeurs par défaut. Parmi les indications facultatives figurent le procédé de fabrication et l'orientation des stries de la surface, qui peut être rapportée à un élément de la pièce4. C'est là que peut se noter l'orientation d'un satinage droit.
Règle des 16 % ou règle du maximum
Un changement touche les plans anciens. ISO 1302 appliquait par défaut la règle des 16 %, qui admet qu'au plus 16 % des valeurs mesurées dépassent la limite. Selon ISO 21920-1, cette règle ne vaut plus que si le plan l'indique par le symbole « T16 % » ; par défaut s'applique la règle du maximum, selon laquelle aucune valeur mesurée ne doit dépasser la limite, que le symbole « Tmax » soit inscrit ou non4. Une même inscription « Ra » n'a donc pas la même portée selon la norme citée, et le plan doit dire laquelle s'applique.
Ce que la rugosité ne décrit pas
Un paramètre de rugosité résume un profil mesuré. Les imperfections de surface, comme les pores ou les rayures, ne peuvent pas être spécifiées par ces paramètres ; ISO 1302 renvoyait pour elles à ISO 87855. Quand une marque exige une valeur de rugosité, elle l'inscrit sur le plan, zone par zone, avec la norme de référence. L'aspect, lui, se juge sur une pièce.
La pièce de référence
Nous conseillons de valider une pièce de référence : une pièce finie, approuvée par la marque, dont un exemplaire reste chez elle et un autre à l'atelier. Le cahier des charges y renvoie zone par zone et fixe les conditions d'examen : éclairage, distance, grossissement éventuel. Le Dictionnaire de l'horlogerie décrit d'ailleurs une lampe de polissage, visitage et contrôle, destinée au contrôle esthétique et de surface, en lumière du jour sans UV1. ISO 23160 juge l'usure d'une boîte de la même façon : les pièces essayées sont examinées à l'œil et comparées à des échantillons de référence, et une mesure de la rugosité ou de la couleur peut compléter l'examen6.
Les normes de revêtement délimitent elles aussi les surfaces : les essais d'ISO 3160-2 ne s'appliquent qu'aux surfaces dites significatives7. Le plan a donc intérêt à désigner ces surfaces, pour la finition comme pour le contrôle.
Finition et revêtements
Sous une couche mince, l'aspect visible se prépare sur le métal de base, et une reprise de polissage faite après le dépôt entame la couche. Le plan indique donc quelles surfaces sont revêtues et quelle finition elles reçoivent avant le dépôt.
Plaqué or et coiffe or
La loi fédérale sur le contrôle des métaux précieux (LCMP) fixe dans son annexe 1 l'épaisseur et le titre minimaux de la couche d'un plaqué or, ainsi que l'épaisseur d'une boîte « coiffe or »8. L'ordonnance sur le contrôle des métaux précieux (OCMP) précise que l'épaisseur prescrite doit être présente sur toute la partie indispensable à l'aspect ou à la fonction de l'ouvrage, sauf aux endroits qu'une bille de 5 mm de diamètre ne peut pas toucher (art. 43)9. Ce sont aussi les surfaces que l'on polit. Les valeurs, les désignations, le poinçon de maître et le cas du simili sont présentés dans notre article sur la boîte de montre en or 18 carats.
Pour les boîtes et leurs accessoires, ISO 3160-1 fixe les exigences générales des revêtements d'alliage d'or, et ISO 3160-2 les méthodes pour en déterminer le titre, l'épaisseur, la résistance à la corrosion et l'adhérence7. La FH les diffuse sous les références NIHS 96-10 et 96-1110.
Dépôts en phase vapeur
ISO 16253:2017 fixe les exigences générales et les méthodes d'essai des couches dures obtenues par dépôt en phase vapeur sur les boîtes de montres et leurs accessoires. Ces couches servent surtout à améliorer l'aspect de surface et la résistance à l'usure et à la corrosion, ou à protéger contre l'allergie de contact. L'ISO a décidé le 30 avril 2026 de réviser cette norme11, que la FH diffuse sous la référence NIHS 96-3010.
Revêtement et nickel
Quand une boîte est revêtue, l'ordonnance du DFI sur les objets destinés à entrer en contact avec le corps humain (OCCH) demande que le revêtement soit d'une qualité telle que la limite de nickel cédé ne soit pas dépassée en utilisation normale (art. 2, al. 2)12 ; une reprise de polissage qui amincit la couche touche donc aussi à cette tenue. La limite, sa durée et sa méthode d'essai sont présentées dans notre article sur le matériau d'une boîte de montre.
Dans un projet que nous menons, le choix des traitements et de leurs fournisseurs fait partie du travail sur les matériaux et les fournisseurs, avant la série.
Tenue dans le temps : usure, rayures, agents chimiques
ISO 23160:2011 décrit des essais qui évaluent la résistance des boîtes de montres et de leur bracelet à l'usure, aux rayures et aux impacts subis au porter. Elle vise surtout la boîte complète avec son bracelet, mais certains essais peuvent se faire sur la boîte seule, sur le bracelet ou sur des éprouvettes. Elle a remplacé ISO 3160-3:1993 et a été confirmée en 20226 ; la FH la diffuse sous la référence NIHS 96-2210.
| Altération | Définition de la norme | Essais |
|---|---|---|
| Usure | Altération de la surface, due notamment au frottement contre les vêtements. | Copeaux céramiques en mouvement (4.1) ; frottement continu contre une bande textile (4.2) ; mouvement alterné contre une surface abrasive (4.3). |
| Rayures | Altérations dues au frottement contre toutes sortes d'objets. | Essai de résistance aux rayures (article 5). |
| Impacts | Altérations dues aux chocs contre des surfaces dures et rugueuses, et aux chutes, au porter. | Essai de résistance aux impacts (article 6). |
Définitions résumées de l'article 3 et titres des articles 4 à 6 d'ISO 23160:2011, d'après l'extrait public officiel6.
L'essai aux copeaux céramiques se fait dans une machine de polissage rotative ou vibrante. Sur des composants plaqués or, un cycle correspond à une année de porter ; pour les autres couches, la correspondance reste à établir, et la limite de résistance à l'usure se fixe par accord entre les parties. L'essai à la bande textile, qui simule le frottement des vêtements, dure 3 h, avec une bande tendue à 50 N et entraînée à 0,5 m/s. L'usure s'évalue principalement à l'œil, par comparaison avec des échantillons de référence6.
Pour les agents chimiques et climatiques, la FH diffuse la norme NIHS 96-50, « Procédé pour estimer la résistance aux agents chimiques et climatiques d'un habillage horloger »10.
Pour comparer un poli miroir et un satinage sur un modèle donné, on fait donc essayer des pièces portant chacune des deux finitions, puis on inscrit dans le cahier des charges la limite retenue.
Reprendre une finition en SAV
Sur une facette ou une arête, chaque reprise modifie peu à peu la géométrie ; sur une pièce plaquée, elle amincit une couche dont le droit suisse fixe le minimum sur toute la partie indispensable à l'aspect (voir Finition et revêtements). Le plan et la pièce de référence de la production servent donc aussi au SAV : ils disent quel aspect retrouver, et dans quelles cotes.
Chez nous, rien n'est engagé avant que le donneur d'ordre ait validé le diagnostic écrit. Les composants d'habillage sont nettoyés aux ultrasons avant toute reprise, et la reprise de polissage ou de satinage est faite dans notre atelier. Si un composant doit être refabriqué, il est usiné par nos partenaires à Plan-les-Ouates, puis fini chez nous. Si nous avons développé la montre, ses plans sont déjà chez nous. Le déroulé complet est décrit sur notre page SAV horloger en sous-traitance.

Questions fréquentes
Comment indiquer une finition sur le plan d'une boîte de montre ?
Zone par zone, avec le terme du Dictionnaire de l'horlogerie de la FH, l'orientation des traits pour un satinage et la limite avec les zones voisines. Si une valeur est exigée, on ajoute un symbole d'état de surface selon ISO 21920-1, avec le paramètre et sa valeur limite. Une pièce de référence validée par la marque fixe l'aspect.
Poli miroir ou satiné : lequel résiste le mieux aux rayures ?
Cela se vérifie par des essais, sur la matière et la pièce concernées. ISO 23160 décrit des essais d'usure, de rayure et d'impact, suivis d'un examen visuel des pièces essayées ; pour l'essai d'usure aux copeaux céramiques, la limite se fixe par accord entre les parties.
Peut-on repolir une boîte plaquée or ?
Le polissage enlève de la matière, et le droit suisse impose à un plaqué or une épaisseur minimale de la couche sur toute la partie indispensable à l'aspect. Une reprise se décide donc après le diagnostic, en tenant compte de l'épaisseur qui reste.
Une valeur de Ra suffit-elle à décrire un poli miroir ?
Non. Un paramètre de rugosité résume un profil mesuré, et les imperfections comme les pores ou les rayures lui échappent ; ISO 1302 renvoyait pour elles à ISO 8785. L'aspect d'un poli miroir se valide sur une pièce de référence, avec des conditions d'examen écrites.
Sources
- FH, Fédération de l'industrie horlogère suisse, Dictionnaire de l'horlogerie : entrées « poli, polie », « polissage », « satinage », « satiner », « sablage », « microbillage », « brossé, brossée », « martelage » et « lampe ». Dictionnaire en ligne consulté le 1er octobre 2026
- RS 232.119, ordonnance réglant l'utilisation du nom « Suisse » pour les montres, art. 4 (état le 1er janvier 2019). Texte sur Fedlex consulté le 1er octobre 2026
- ISO 21920-1, -2 et -3:2021, Spécification géométrique des produits (GPS) – État de surface : méthode du profil, parties 1 à 3 : fiches des normes (publication, normes remplacées, révision décidée le 7 octobre 2025). Partie 1 · partie 2 · partie 3, iso.org consulté le 1er octobre 2026
- ISO 21920-1:2021, extrait public officiel, en anglais : avant-propos et articles 1 à 6 (règles d'acceptation, éléments de l'indication, symboles graphiques, indication minimale). Extrait en PDF (iTeh Standards) consulté le 1er octobre 2026
- ISO 1302:2002, Indication des états de surface dans la documentation technique de produits (annulée le 20 décembre 2021) : résumé. Fiche sur iso.org consulté le 1er octobre 2026
- ISO 23160:2011, Boîtes de montres et leurs accessoires – Essais de résistance à l'usure, aux rayures et aux impacts : fiche de la norme (confirmée le 25 mai 2022) et extrait public officiel, en anglais (avant-propos, introduction, articles 1 à 4.2). Fiche sur iso.org · extrait en PDF (iTeh Standards) consulté le 1er octobre 2026
- ISO 3160-1:1998 et ISO 3160-2:2015, Boîtes de montres et leurs accessoires – Revêtements d'alliage d'or, parties 1 et 2 : résumés. Partie 1 · partie 2, iso.org consulté le 1er octobre 2026
- RS 941.31, loi fédérale sur le contrôle du commerce des métaux précieux et des ouvrages en métaux précieux (loi sur le contrôle des métaux précieux, LCMP), art. 2 et annexe 1 (état le 1er juillet 2023). Texte sur Fedlex consulté le 1er octobre 2026
- RS 941.311, ordonnance sur le contrôle du commerce des métaux précieux et des ouvrages en métaux précieux (ordonnance sur le contrôle des métaux précieux, OCMP), art. 43 (état le 1er janvier 2024). Texte sur Fedlex consulté le 1er octobre 2026
- FH, service NIHS : liste des normes disponibles, valable dès avril 2026 (NIHS 96-10, 96-11, 96-22, 96-30 et 96-50). Liste en PDF sur fhs.swiss consulté le 1er octobre 2026
- ISO 16253:2017, Boîtes de montres et leurs accessoires – Revêtements déposés en phase vapeur : résumé et cycle de vie (révision décidée le 30 avril 2026). Fiche sur iso.org consulté le 1er octobre 2026
- RS 817.023.41, ordonnance du DFI sur les objets destinés à entrer en contact avec le corps humain (OCCH), art. 2 (état le 15 septembre 2025). Texte sur Fedlex consulté le 1er octobre 2026
Cet article résume des normes et des textes officiels et cite ses sources. Seuls le texte complet d'une norme, disponible auprès de l'ISO ou de la FH, et le texte officiel d'une loi font foi.