Prototype de boîte de montre : cire, résine ou métal usiné ?
Une cire ou une résine imprimée en 3D suffit pour juger la forme et les proportions d'une boîte de montre. Pour essayer le montage, le collage de la glace, l'étanchéité et la finition, il faut un prototype dans la matière de la série, usiné d'après les plans cotés. La cire ou la résine s'imprime à partir du fichier 3D dès le design ; le prototype usiné suppose une construction déjà cotée.
Ce qu'un prototype doit prouver
Le guide de la Fédération de l'industrie horlogère suisse (FH) sur l'utilisation du nom « Suisse » pour les montres définit le prototypage comme la réalisation des premiers exemplaires d'un produit, afin de caractériser son fonctionnement et de valider les étapes antérieures du développement technique. Il note que les résultats de cette phase conduisent souvent à améliorer le produit, et qu'un prototype peut avoir une visée fonctionnelle ou esthétique1.
Pour une boîte de montre, cela fait deux familles de questions. Les questions d'aspect portent sur les volumes et les proportions. Les questions de fonction vérifient ce que les plans promettent : la glace, la lunette, le fond, la couronne et le bracelet se montent-ils sur la carrure comme prévu ? La boîte montée est-elle étanche ? Le poli, le satiné ou le sablé tiennent-ils sur les arêtes et dans les zones profondes ?
La matière du prototype en découle. Pour juger des volumes et des proportions, celle du modèle importe peu. Pour juger un ajustement, une étanchéité ou une finition, le prototype doit avoir la matière et les cotes de la série.
Les sept catégories de l'impression 3D
Le vocabulaire de référence est la norme ISO/ASTM 52900:2021, « Fabrication additive – Principes généraux – Fondamentaux et vocabulaire ». Sa deuxième édition, publiée en novembre 2021, remplace celle de 2015 ; l'ISO l'a confirmée en 20252. La norme définit la fabrication additive comme l'assemblage de matériaux pour fabriquer des pièces à partir de données de modèle 3D, en général couche après couche, à l'inverse de la fabrication soustractive et de la fabrication par mise en forme3. L'usinage, qui enlève de la matière, relève de la fabrication soustractive.
Dans cette norme, « impression 3D » désigne la fabrication d'objets par dépôt d'un matériau au moyen d'une tête d'impression, d'une buse ou d'une autre technologie d'impression ; hors contexte technique, le terme sert souvent de synonyme de fabrication additive3. Nous l'employons ici dans ce sens courant. La norme classe les procédés en sept catégories.
| Catégorie | Abréviation | Principe |
|---|---|---|
| Photopolymérisation en cuve | VPP | Un photopolymère liquide contenu dans une cuve est durci de manière sélective par une polymérisation activée par la lumière. |
| Projection de matériau | MJT | Des gouttelettes de matière première sont déposées de manière sélective. La norme cite la résine photopolymère et la cire comme exemples de matières. |
| Extrusion de matériau | MEX | Le matériau est distribué de manière sélective par une buse ou à travers un orifice. |
| Projection de liant | BJT | Un agent de liaison liquide est déposé de manière sélective pour assembler des matériaux en poudre. |
| Fusion sur lit de poudre | PBF | Une énergie thermique fusionne de manière sélective certaines zones d'un lit de poudre. |
| Dépôt de matière sous énergie concentrée | DED | Une énergie thermique focalisée, par exemple un laser, un faisceau d'électrons ou un arc plasma, fait fondre les matériaux pendant leur dépôt. |
| Stratification de couches | SHL | Des couches de matériau sont liées pour former une pièce. |
Définitions résumées d'après ISO/ASTM 52900:2021, articles 3.2.1 à 3.2.73.
Deux catégories correspondent aux modèles de boîte en résine ou en cire. La photopolymérisation en cuve durcit un photopolymère liquide, et la norme cite la résine photopolymère et la cire parmi les matières de la projection de matériau. Pour le métal, elle mentionne des procédés de fusion sur lit de poudre métallique3.
La norme définit aussi le support : une structure distincte de la pièce, créée pour la tenir pendant la fabrication et en général retirée avant usage. En fusion sur lit de poudre métallique, des supports peuvent en plus servir à dissiper la chaleur3. Quand une surface visible doit rester intacte, l'emplacement des supports se décide avec le prestataire avant l'impression.
La précision et l'état de surface d'une pièce imprimée se demandent au prestataire, pour la machine et la matière prévues, puis se comparent aux tolérances portées sur les plans.
Cire et résine : juger la forme
Le guide de la FH relève que la cire est couramment utilisée pour le prototypage rapide1. Un modèle en cire ou en résine s'imprime à partir du modèle 3D de la boîte, avant que les plans soient cotés. Il sert à juger les volumes et les proportions, y compris au poignet, et à comparer des variantes de forme.
Ses limites tiennent à sa matière. Un modèle en cire ou en résine ne renseigne ni sur le comportement de l'acier, du titane ou de l'or au polissage, ni sur la tenue d'un joint, d'un vissage ou d'un collage dans la boîte de série. Ces questions attendent le prototype usiné.
Le prototype usiné : montage, étanchéité, finition
Le prototype usiné a la matière et les cotes de la série. Il est fait d'après les plans cotés et les fichiers 3D de la construction de l'habillage, que nous faisons dans nos bureaux de Plan-les-Ouates. L'usinage est réalisé par nos partenaires, à Plan-les-Ouates. Nous le commandons et nous en répondons ; les pièces sont vérifiées à leur arrivée dans notre atelier, où les prototypes sont montés et mis au point.
Les essais de fonction se font sur ce prototype :
- montage de la glace, de la lunette, du fond, de la couronne et du bracelet sur la carrure, avec des composants vérifiés avant la pose et serrés aux couples requis ;
- collage de la glace saphir ou minérale, à la colle UV ou en étuve à température contrôlée, puis vérification à la binoculaire ;
- test d'étanchéité instrumenté sur la boîte montée ;
- essais de poli miroir, de satinage ou de sablage sur les formes dessinées, suivis d'un lavage aux ultrasons.
L'étanchéité se vérifie sur une boîte complète. ISO 22810, la norme des montres étanches, précise qu'elle s'applique à la montre ou à la tête de montre4 : l'essai suppose une boîte montée, avec sa glace, son fond, sa couronne et leurs joints. Les essais de la norme sont détaillés dans notre article Étanchéité d'une montre : ce que demandent ISO 22810 et ISO 6425.
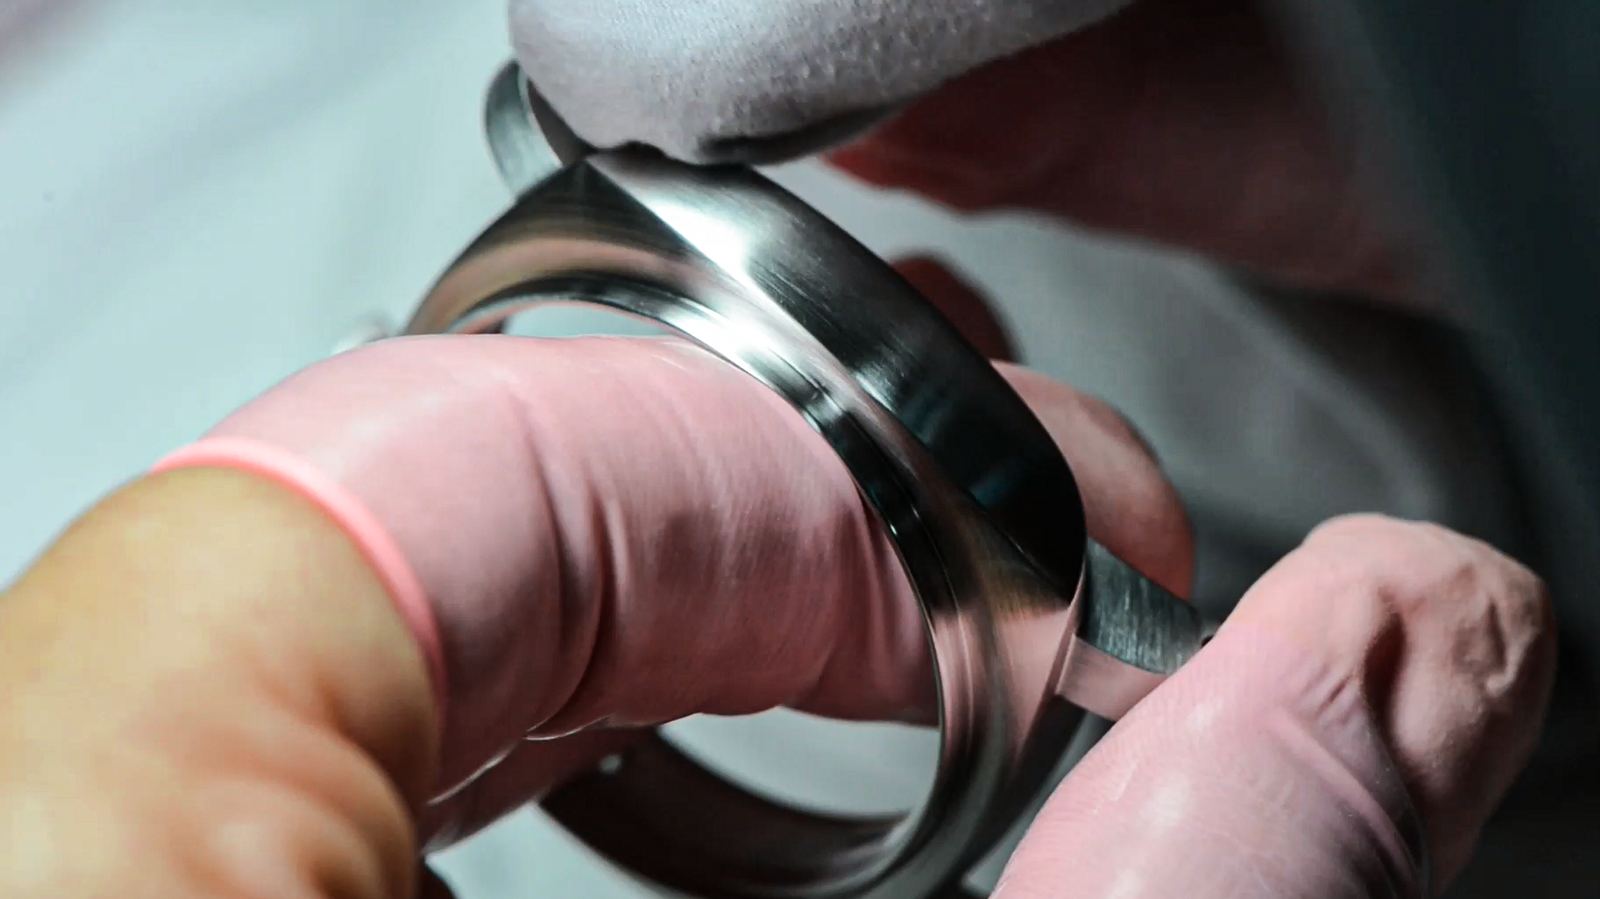
La finition se juge elle aussi sur la matière de la série. Le polissage enlève de la matière : sur les surfaces qui seront polies ou satinées, nos plans laissent une surépaisseur pour que la pièce atteigne sa cote une fois finie. Le prototype montre si cette surépaisseur suffit, si le polissage atteint toutes les surfaces prévues et s'il épargne les portées de joint et de glace. Ce que les essais révèlent, par exemple un jeu trop grand ou une surface que le polissage n'atteint pas, est corrigé sur les plans avant la série.
Une pièce métallique imprimée, par fusion sur lit de poudre par exemple, se place entre les deux : elle est dans la bonne famille de matière, sans venir du procédé de la série. Si la boîte de série est usinée, c'est une pièce usinée qui renseigne sur les cotes et les états de surface que la série livrera.
Choisir selon la question à trancher
| Question | Prototype | Pourquoi |
|---|---|---|
| Forme et proportions | Cire ou résine imprimée | S'imprime à partir du modèle 3D, avant les plans cotés |
| Montage de la glace, de la lunette, du fond et de la couronne | Métal usiné | Demande les cotes et la matière de la série |
| Collage de la glace | Métal usiné | Se vérifie sur la carrure et la glace prévues pour la série |
| Étanchéité | Métal usiné, boîte montée | ISO 22810 s'applique à la montre ou à la tête de montre |
| Poli, satiné, sablé | Métal usiné, dans la matière de la série | Dépend de la matière et de la surépaisseur laissée au plan |
Un projet peut passer par les deux : un modèle imprimé pour arrêter la forme, puis un prototype usiné pour la mise au point technique. Le calendrier et le prix des prototypes sont établis au devis, phase par phase.
Prototypage et Swiss made
Pour une montre Swiss made, l'ordonnance réglant l'utilisation du nom « Suisse » pour les montres demande qu'au moins la construction mécanique et le prototypage de la montre dans son ensemble soient faits en Suisse (RS 232.119, art. 1a)5, et le guide de la FH compte les étapes CAO et cire dans le prototypage1 : les conditions sont détaillées sur notre page Swiss made, mention Genève et Poinçon de Genève.
Chez nous, la construction est faite dans nos bureaux de Plan-les-Ouates et les prototypes en métal sont usinés par nos partenaires à Plan-les-Ouates, puis montés et mis au point dans notre atelier. Nous ne délivrons aucune certification : le droit d'utiliser la mention « Swiss made » dépend de toutes les conditions de l'ordonnance, que la page citée détaille.
Questions fréquentes
Une cire peut-elle servir de prototype de boîte ?
Oui, pour les questions d'aspect. Le guide de la FH admet qu'un prototype ait une visée esthétique et qu'une cire soit considérée comme un prototype. Les essais de montage, d'étanchéité et de finition demandent un prototype usiné dans la matière de la série.
Peut-on imprimer une boîte de montre en métal ?
Oui, certains procédés de fabrication additive travaillent le métal ; la norme ISO/ASTM 52900 cite la fusion sur lit de poudre métallique. Si la boîte de série est usinée, les essais de cotes et de finition se font de préférence sur une pièce usinée, issue du même procédé que la série.
Qui usine les prototypes en métal ?
Nos partenaires, à Plan-les-Ouates. Nous commandons l'usinage d'après les plans de la construction et nous en répondons ; les pièces sont vérifiées à leur arrivée dans notre atelier, où les prototypes sont montés et mis au point.
Combien de temps faut-il pour un prototype, et à quel prix ?
Le calendrier et le prix sont établis au devis, phase par phase. Ils dépendent du nombre de composants à développer et des essais à refaire.
Sources
- Guide FH, Fédération de l'industrie horlogère suisse, Guide relatif à l'utilisation du nom « Suisse » pour les montres, version 5 du 13 septembre 2018, § 4.2.2 et 4.2.3. Guide FH (PDF) consulté le 29 septembre 2026
- ISO/ASTM 52900:2021, Fabrication additive – Principes généraux – Fondamentaux et vocabulaire : fiche de la norme et étapes de son cycle de vie (2e édition, novembre 2021 ; confirmée en 2025). Fiche sur iso.org consulté le 29 septembre 2026
- ISO/ASTM 52900:2021, extrait public officiel : avant-propos, introduction, articles 1 à 3.4.6. Extrait en français (PDF, iTeh Standards) consulté le 29 septembre 2026
- ISO 22810:2010, Horlogerie – Montres étanches, extrait public officiel, article 2.2. Extrait en français (PDF, iTeh Standards) consulté le 29 septembre 2026
- RS 232.119, ordonnance réglant l'utilisation du nom « Suisse » pour les montres, art. 1a. Texte sur Fedlex consulté le 29 septembre 2026
Cet article résume des normes et le guide d'interprétation de la FH, et cite ses sources. Seul le texte complet d'une norme fait foi, et cet article ne constitue pas un avis juridique.